

L'équipement de microbrasserie côté production : l'unité de brassage, les fermenteurs et les cuves de garde, le poste de mise en canette et d'étiquetage juste derrière, puis l'eau, le froid et l'extraction sur lesquels repose un jour de brassage. Le taproom relève d'une autre liste, celle du bar à bières artisanales.
Une microbrasserie de production, sans bar en façade : de l'empâtage au fermenteur, du fermenteur à la cuve de garde, puis le poste de conditionnement où un brassin devient du stock. Le taproom est une autre pièce, avec sa propre liste : celle du kit bar à bières artisanales.
Les quantités sont calculées pour une unité de brassage et quatre fermenteurs, la taille de départ d'une petite microbrasserie. Indiquez-nous le volume de brassin visé, le nombre de brassins prévus par mois et votre format de conditionnement, canette, bouteille ou fût : nous dimensionnons la fermentation, le glycol et le conditionnement avant d'établir le devis.
Taille du brassin, fréquence de brassage, volume de froid à prévoir : tout découle de ce jeu de cuves. L'inox 304 est le minimum alimentaire, pas une option haut de gamme.
Un fermenteur, c'est une bière à l'ardoise : le nombre de cuves fixe combien de références tournent en même temps. Avec quatre, une carte tournante commence vraiment à tourner.
Deux cuves de garde à double enveloppe pour la garde et la carbonatation. Sans elles, l'unité de brassage remplit des fûts mais jamais un mur de tireuses.
2 entrées et 2 sorties
D'un brassin à l'autre, la même recette ne donne la même bière que si la température de fermentation tient. Deux à quatre serpentins la maintiennent sur l'ensemble des cuves.
La mouture se règle le jour même selon la composition des grains. Acheter le malt déjà concassé, c'est laisser cette décision au fournisseur, et le rendement avec.
50 L
Sinon, une cuve se nettoie à la brosse, quelqu'un à l'intérieur, et la bière le trahit quinze jours plus tard.
Vendre aux professionnels impose de laver et de remplir des fûts. Réunies sur une seule machine, les deux opérations cessent d'être la tâche la plus lente de la semaine.
Au remplissage manuel, la production plafonne à ce qu'une personne peut tirer en un poste. La remplisseuse à piston monotête est la première machine qui détache le volume de la main-d'œuvre.
Groupe froid glycol industriel pour un parc de plus de quatre fermenteurs et pour le tirage déporté jusqu'au bar.
GB-50
Unité pilote électrique à trois cuves, à côté de l'installation principale, pour les cuvées uniques qui mobiliseraient sinon un brassin complet.
Remplit et capsule les bouteilles au rythme de l'établi, pour les clients qui prennent du verre pendant que la sertisseuse s'occupe des canettes.
Achemine les canettes de la sertisseuse à l'étiqueteuse : pas besoin d'une deuxième paire de bras le jour du conditionnement.
Rinçage des bouteilles juste avant le remplissage, l'étape dont dépend la durée de conservation.
Carbonatation mesurée, pas estimée : chaque brassin se sert de la même façon.
Système pilote de 50 L pour les brassins d'essai et les bières de saison. Chaque recette est validée avant de mobiliser un jour de brassage complet.
50 L
Marmite à double paroi avec agitateur pour les ajouts, les sirops et tout ce qui cuit hors de l'unité de brassage.
Pour vendre au-delà de son propre taproom, une petite microbrasserie passe par la canette. Les bases interchangeables couvrent 330 et 440 ml sur une seule machine : aucun format à figer dès le premier jour.
Posée à la main, l'étiquette part de travers, et cela se voit en rayon à côté des grandes marques nationales. Une étiqueteuse de table reste le moyen le moins cher de donner l'allure d'une bière distribuée.
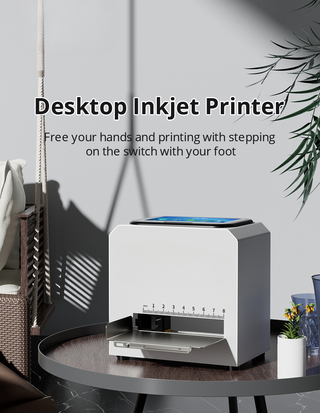
La DDM et le numéro de lot sont obligatoires sur chaque unité qui quitte le site. Un dateur portatif les imprime sans ligne dédiée.
Packs sous film rétractable : c'est ainsi que les canettes partent chez les professionnels, et non à l'unité.
Des cartons mal tenus glissent sur la palette et arrivent abîmés chez le grossiste. La livraison tourne alors au litige.
Lot et DDM codés sur la canette. Obligation légale, et premier point que vérifie un distributeur.
Étiqueteuse automatique pour les sites qui embouteillent pour la vente au détail plutôt que pour l'étagère du taproom.
Cartons imprimés pour les packs de saison et les coffrets cadeaux : avant la bière, l'acheteur ne voit que le carton, seul support de la marque à ce stade.
Retraits professionnels et ventes directes passent par la même porte, et c'est dans un tote bag imprimé que la caisse repart.
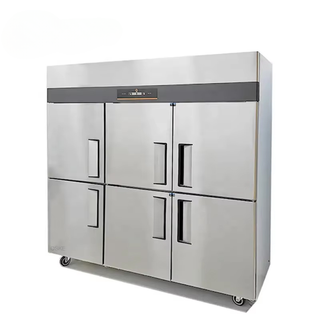
Levures, houblons et bières conditionnées réclament un froid sans variations. La fermentation suit un calendrier, qu'une réserve trop chaude bouleverse.
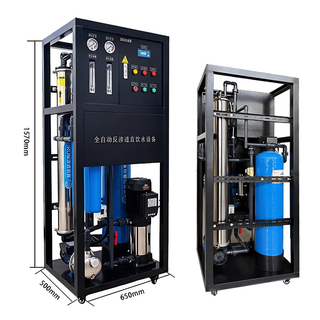
L'eau de brassage se reconstitue à partir d'une eau déminéralisée : la recette commence donc à la membrane d'osmose, bien avant la cuve d'empâtage.
Les levures sauvages en suspension dans l'air sont le seul contaminant qu'aucun lavage de surface n'élimine. Traiter l'air de la cave protège les transferts à l'air libre.
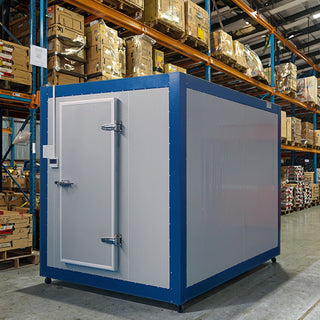
Fûts, houblons et levures débordent d'une armoire réfrigérée dès le premier brassin. Seule une chambre froide modulaire suit l'augmentation du nombre de cuves.
40 tonnes
Sacs de malt, plateaux de canettes et film rétractable arrivent par palettes et repartent en montagne. Compactés en balles, ils se font collecter au lieu d'encombrer.
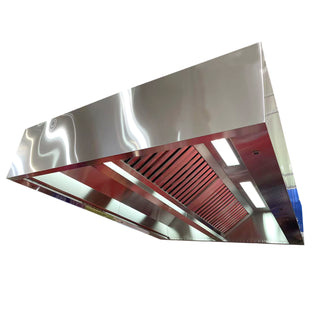
Se suspend au-dessus de la cuve d'ébullition. Pendant une heure, l'ébullition dégage vapeur et composés volatils du houblon, et tout doit sortir de la pièce.
Traite l'eau en sortie de membrane d'osmose : l'eau de brassage arrive stérile dans la cuve d'empâtage.
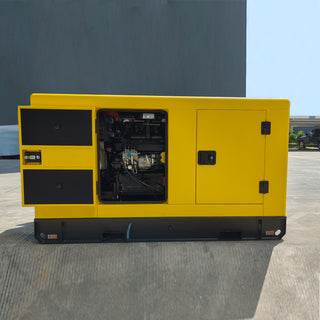
Un fermenteur privé de glycol pendant une journée, c'est un brassin perdu. Un groupe de secours coûte moins cher que la franchise de l'assurance.
Houblons et levures s'abîment sans prévenir, ni odeur ni changement de couleur. Seule la congélation les conserve.
Marquage laser au sol des allées réservées aux chariots élévateurs et aux piétons, sur un sol de production mouillé.
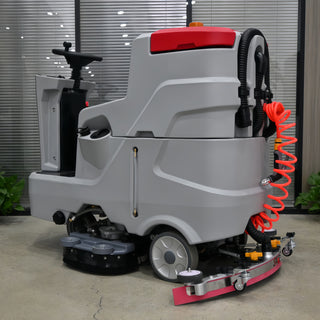
En fin de journée de brassage, le sol de la salle des cuves est mouillé et collant. Sur autant de mètres carrés, la serpillière ne suit pas.
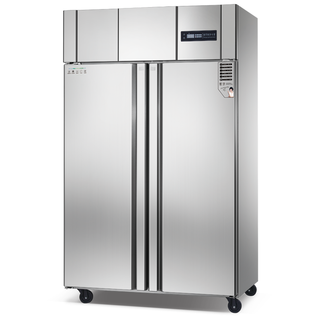
Froid sous comptoir dans le coin labo, pour les échantillons et les souches de levure sur gélose.
Drêches broyées avant leur départ : chaque jour de brassage en produit à la tonne.
150
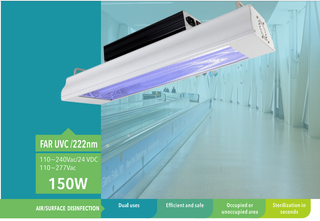
UV-C lointains (far-UVC) au-dessus de la ligne de conditionnement, là où la canette ouverte est exposée à l'air ambiant.
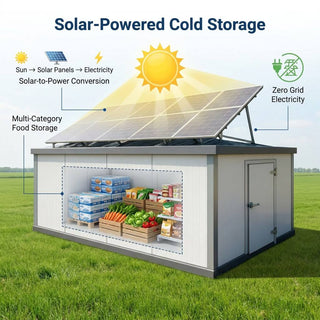
Seconde chambre froide pour les palettes de produits finis, alimentée par ses propres panneaux solaires plutôt que par le réseau du site.
Prix catalogue pour les quantités indiquées, hors livraison, droits de douane et installation. Envoyez une demande : nous vous confirmons les prix actuels et les délais de livraison pour votre projet.
Demande reçue !
Nous chiffrons le kit en ce moment. Vous recevrez un devis avec les délais de livraison, en général sous un jour ouvré.
Une erreur est survenue
L'envoi n'a pas abouti. Veuillez réessayer, ou écrivez à sales@barequip.pro : nous prendrons le relais.